Was Prozessfähigkeit eigentlich zeigt
Eine Zeichnungstoleranz sagt, welchen Bereich ein Merkmal einhalten muss. Prozessfähigkeit sagt etwas anderes: ob der Fertigungsprozess diesen Bereich zuverlässig und mit Reserve trifft – nicht nur im Einzelfall, sondern über viele Teile hinweg. Cp und Cpk sind die beiden Kennzahlen, mit denen das quantifiziert wird.
Beide Indizes setzen voraus, dass der Prozess statistisch beherrscht ist (siehe Regelkarte und Eingriffsgrenzen) und die Werte näherungsweise normalverteilt sind. Ohne diese Voraussetzung sind Cp und Cpk nicht aussagekräftig, auch wenn sich rechnerisch trotzdem eine Zahl ergibt.
Cp: das Potenzial des Prozesses
Cp vergleicht die Toleranzbreite mit der tatsächlichen Streuung des Prozesses:
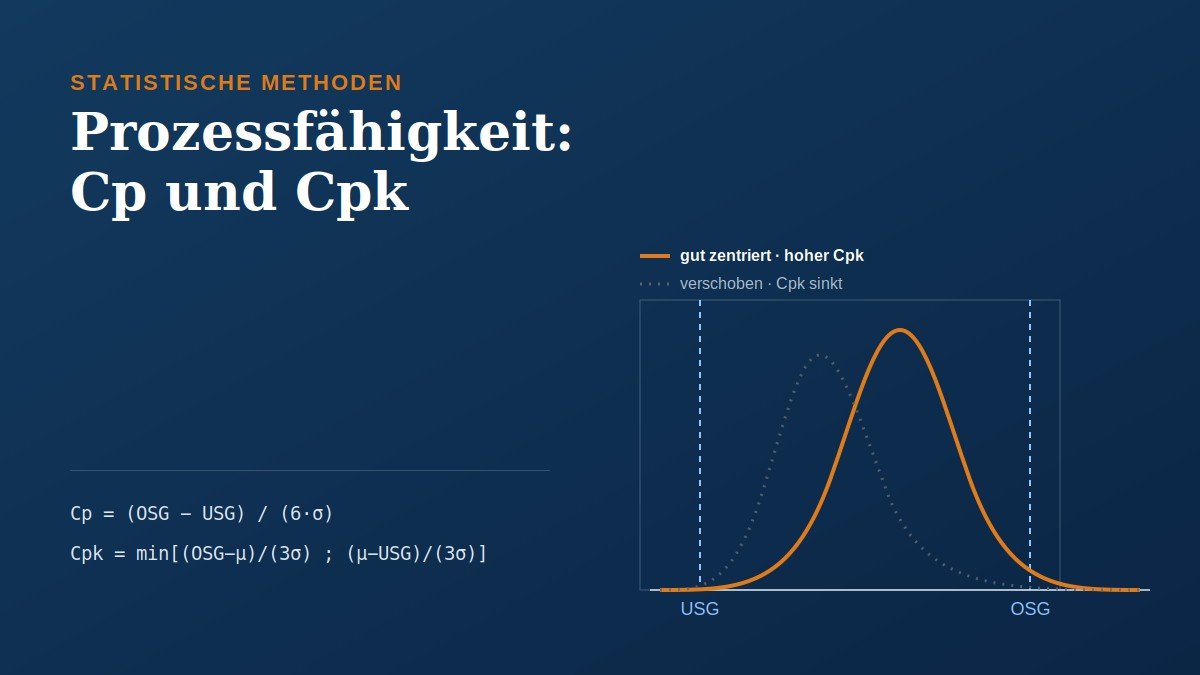
Cp = (OSG − USG) / (6 × σ)
OSG und USG sind die obere und untere Spezifikationsgrenze, σ die Standardabweichung des Prozesses. Cp beschreibt nur, ob die Streuung grundsätzlich in die Toleranz passt – die Lage des Mittelwerts spielt dabei keine Rolle. Ein Prozess kann einen guten Cp-Wert haben und trotzdem systematisch außerhalb der Toleranz liegen, wenn er nicht zentriert ist.
Cpk: Streuung und Zentrierung zusammen
Cpk ergänzt genau das, was Cp offenlässt – die Lage des Mittelwerts zur Toleranzmitte:
Cpk = min[ (OSG − μ) / (3 × σ) ; (μ − USG) / (3 × σ) ]
μ ist der Prozessmittelwert. Es wird jeweils der Abstand zur näheren Spezifikationsgrenze bewertet, nicht der Durchschnitt beider Seiten. Deshalb gilt immer: Cpk ≤ Cp. Sind beide Werte gleich, liegt der Prozess exakt mittig zwischen den Toleranzgrenzen. Je größer die Lücke zwischen Cp und Cpk, desto stärker ist der Prozess verschoben.
Welche Werte gelten in der Praxis als ausreichend?
Es gibt keine gesetzliche Mindestgrenze – die Anforderung legt in der Regel der Kunde oder die interne Norm fest. In der Automobilindustrie hat sich verbreitet:
- Cpk ≥ 1,33 als übliche Mindestanforderung für normale Merkmale
- Cpk ≥ 1,67 häufig für besondere oder sicherheitsrelevante Merkmale (je nach Kunde und Klassifizierung, z. B. "kritisch" oder "signifikant")
- Cpk < 1,00 gilt allgemein als nicht prozessfähig – der Prozess produziert damit rechnerisch bereits Ausschuss
Diese Schwellen sind branchenübliche Richtwerte, keine Naturkonstanten. Maßgeblich ist immer die konkrete Kundenanforderung oder interne Vorgabe.
Cp und Cpk richtig ermitteln
1. Beherrschten Prozess sicherstellen – Regelkarte prüfen, keine Trends oder Ausreißer außerhalb der Eingriffsgrenzen. 2. Ausreichend Stichprobenumfang erheben – für eine belastbare Kurzzeitfähigkeit üblicherweise mindestens 25–30 Einzelwerte oder entsprechende Untergruppen. 3. Mittelwert und Standardabweichung berechnen aus den erhobenen Werten. 4. Cp berechnen aus Toleranzbreite und Streuung. 5. Cpk berechnen und mit Cp vergleichen – eine große Differenz zeigt eine Zentrierungsabweichung. 6. Bei zu niedrigem Cpk: zuerst prüfen, ob eine Verschiebung des Mittelwerts (Zentrierung) das Problem löst, bevor an der Streuung selbst gearbeitet wird – das ist oft der schnellere und günstigere Hebel.
Typische Fehler bei der Anwendung
- Cp und Cpk werden aus zu wenigen oder nicht repräsentativen Werten berechnet - Ein instabiler, nicht beherrschter Prozess wird trotzdem bewertet, obwohl die Kennzahl dafür nicht gedacht ist - Kurzzeitfähigkeit (Cp/Cpk) und Langzeitfähigkeit (Pp/Ppk) werden verwechselt oder synonym verwendet - Nur der Cp-Wert wird kommuniziert, ohne die tatsächlich entscheidende Zentrierung über Cpk zu prüfen
Ein Zulieferer fertigt eine Bohrung mit enger Toleranz. Die Streuung der Maschine ist gut, Cp liegt bei 1,55 – auf den ersten Blick unauffällig. Cpk liegt jedoch nur bei 0,98. Die Ursachenanalyse zeigt: Werkzeugverschleiß hat den Mittelwert im Laufe der Schicht schrittweise Richtung obere Toleranzgrenze wandern lassen, ohne dass die Streuung selbst zugenommen hat. Nach Anpassung des Werkzeugwechsel-Intervalls und Rezentrierung des Prozesses steigt Cpk auf 1,48 – bei nahezu unverändertem Cp.
 KI-Bild
Ausführlich mit Grafik, Warnhinweisen und vollständigem Praxisfall: Kapitel 5.21-5.23, S. 215-223 in „Der Qualitätsingenieur". Buch ansehen →
Häufige Fragen
Was ist der Unterschied zwischen Cp/Cpk und Pp/Ppk?
Cp und Cpk beschreiben die Kurzzeitfähigkeit, meist aus einer begrenzten Stichprobe unter möglichst konstanten Bedingungen. Pp und Ppk beschreiben die Langzeitfähigkeit über einen längeren Zeitraum und mehrere Einflüsse hinweg (z. B. Schichten, Chargen, Werkzeugwechsel) und nutzen die Gesamtstreuung statt der Streuung innerhalb von Untergruppen.
Warum kann Cpk nie größer sein als Cp?
Weil Cp die theoretisch bestmögliche Lage annimmt (Prozess exakt mittig), während Cpk die tatsächliche Lage des Mittelwerts berücksichtigt. Jede Abweichung von der Mitte kann den Wert nur verschlechtern, nie verbessern.
Was tun, wenn der Cpk-Wert zu niedrig ist?
Zuerst prüfen, ob der Mittelwert zur Toleranzmitte verschoben werden kann (Zentrierung) – das wirkt oft schneller als eine Reduzierung der Streuung. Erst wenn der Prozess zentriert ist und der Wert immer noch nicht ausreicht, muss die Streuung selbst reduziert werden, zum Beispiel über Maschinen-, Werkzeug- oder Prozessparameter.
Reicht eine einmalige Berechnung aus?
Nein. Cp und Cpk sind eine Momentaufnahme unter den Bedingungen der erhobenen Stichprobe. Für eine belastbare Aussage über die Serie gehört eine wiederkehrende Überwachung dazu, üblicherweise über eine laufende Regelkarte.